

工业污水站买的叠螺机总堵轴:螺旋轴的轴型和螺距,得按泥性定

一、堵轴的现场:电机还在转,轴转不动了
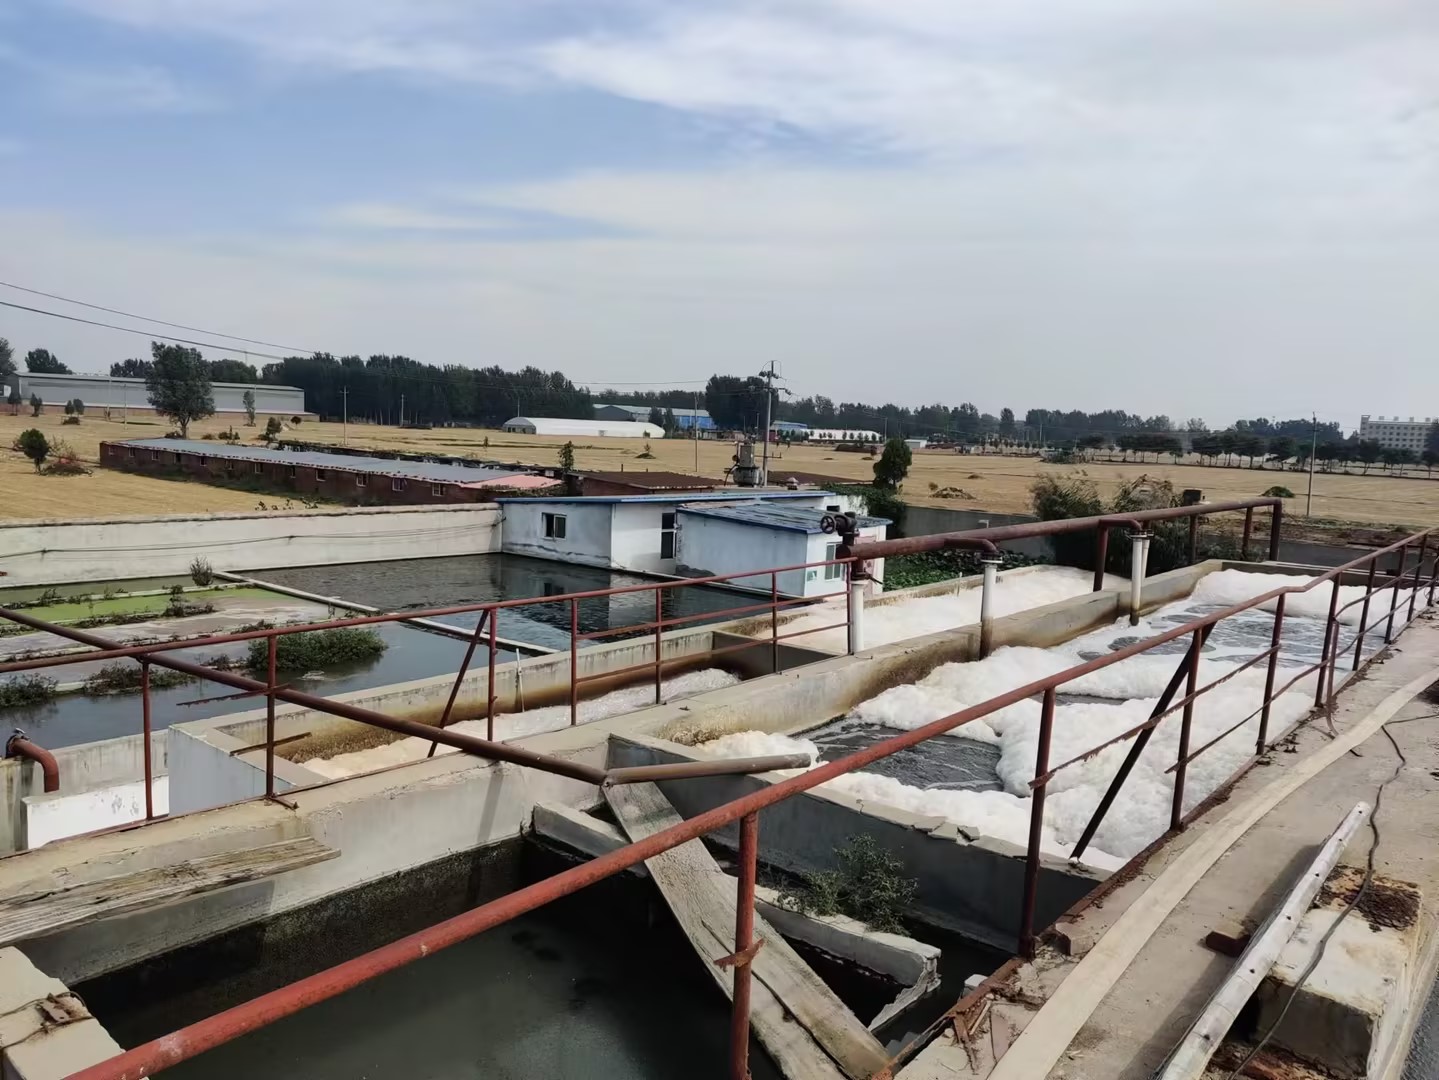
工业污水站里有一种停法很典型:设备没报警,电机也在转,就是螺旋轴转不动,或者转得很吃力、出泥口只出稀泥。这时候只能停机拆开,把缠在轴上、憋在螺距里的泥掏出来。清完装回去,跑不了几天又来一次。
先统一一下叫法。这类设备在不同地方叫法不一样:有的叫叠螺机,有的叫叠螺压滤机,也有按全称叫叠螺式污泥脱水机的。叫法不同,输送和挤压的核心部件是同一个——螺旋轴。轴一转不动,整台设备就等于停摆。
遇到反复堵轴,多数人的处理顺序是:加大药量、调转速、拆开清轴。这三件事都在做,但往往忽略了一个前提——这台机的螺旋轴,是按什么泥配的。
二、堵轴多数不是故障,是适配问题
同一型号的叠螺机,装到两家厂,一家跑得顺,一家隔三差五拆轴。设备没变,变的是泥。
工业污水的泥性差别比市政大得多。市政污泥相对稳定,进了工业站,进水来源一换,泥的性质就跟着变:有的含油,有的胶体多,有的无机砂量高。用同一套轴型去配差别这么大的泥,适配度自然不同。
所以反复堵轴这件事,先别当故障看,当适配看。故障是修,适配是选——选错了,修多少次都还在原地。
三、第一类难缠的泥:含油大的(屠宰、食品、机加工)
这一类泥的特点是黏、滑、抱轴。油脂在轴和叶片表面形成一层油膜,泥就黏在这层膜上不下来,一圈一圈往上挂;螺距之间的通道被逐渐填小,物料往前走不动,在轴中段憋住。
伴随的问题还有絮凝。油把絮体裹住,药剂的作用打折扣,现场常见的反应是继续加药,泥越絮越黏,轴越挂越厚。
这一类泥对叶片表面状态很敏感。已知的做法是叶片做镜面抛光处理,减少粘连面,泥不容易挂住。同样的泥,叶片是普通表面还是抛光面,运行一段时间后轴的干净程度差别看得出来——选叠螺机时,这一项容易被忽略。
四、第二类难缠的泥:胶体多、黏性大的(印染、造纸、化工)
这一类泥絮体黏性大、容易成团。成团本身不是问题,问题是团在螺距里被越挤越实,形成一段一段的板结料,把通道堵成「架桥」——前面过不去,后面还在进,轴就被憋住。
这类泥还常伴随一个现象:药量不小,絮体看着也大,但一挤就碎、一碎就堵。加药解决不了通道的问题,只能让泥更黏。
含胶体高的泥,对叠螺式污泥脱水机的螺距和轴通过性要求更高——同样的轴型,在这类泥上更容易憋料。
五、第三类难缠的泥:无机成分高、含砂的(清淤、洗砂、部分化工)
这一类泥砂粒多、磨蚀性强。它堵轴的方式和前两类不一样:不是黏住,而是沉积和磨损。
砂粒比重大,在流速低的位置先沉下来,沉积到一定程度就开始架桥;同时砂粒持续磨轴、磨环片,环片间隙很快走样。间隙变大之后,跑泥就跟着来了——这时候现场看到的是「又堵又跑泥」,两个症状同时出现。
含砂工况下,叠螺机的螺旋轴和环片材质、表面处理,以及轴的通过性,都要单独考虑,不能沿用常规泥的配置。
六、螺旋轴上两个可变量:轴型和螺距
叠螺式污泥脱水机的输送和挤压都靠螺旋轴完成。轴上能定的有两件事:轴型,和螺距(也就是叶片之间的距离)。
轴型包含三层:叶片形式、单轴或双轴配置、叶片表面处理。螺距决定的是螺旋的输送能力和压缩比。这两项如果全系列一个值、所有泥共用一套,遇到泥性差别大的工况,适配度就下来了。
所以选叠螺压滤机也好、选小处理量的叠螺机也好,问一句「螺旋轴的轴型和螺距能不能按我的泥配」,比问「一小时处理多少方」更能看出厂家有没有把工艺做进去。
七、螺距大和螺距小,分别适合什么样的泥
螺距这一项的方向性判断是清楚的,对叠螺压滤机和叠螺机是同一套逻辑:
螺距小、压缩比大:挤压路径长、挤压更充分,适合浓度偏低、要求出泥更干的泥;黏性大的泥用这种,憋料的风险会上去
螺距大、输送能力大:物料往前走得顺,黏的、易成团的泥不容易在轴里憋住,代价是压缩比偏小,出泥干度相对低一些
实际配置一般不是单一值,常见的做法是按泥性做分段或渐变,让进料段走得顺、挤压段压得实
需要说明:以上是方向性判断,具体到某个站该用多大螺距,要按泥性、含固率和目标含水率算,不能照抄
八、下单前该做的三件事
买叠螺机时,把堵轴这件事往前推到下单之前解决,比装上去以后再改造省事得多。三件事:
先做水样分析:含固率、有机物比例、含油情况、砂粒、pH 与腐蚀性,这几项决定了轴型、材质和螺距往哪个方向选
能上机小试就上机小试:同一批泥、同样的药,看轴里憋不憋、泥饼成不成型、滤液清不清。小试的结果比翻样本册有用
参数要能单独调:螺距、环片间隙、转速这三项,能不能按你的泥单独给,是分水岭——参数改不动,等于拿标准款去碰运气
九、采购时问三个问题,比看样本册有用
不用懂设备结构,也能把厂家的定制能力问出来:
第一问:做不做水样分析?做不了,说明选型靠的是经验估,不是数据
第二问:能不能上机小试?带泥来试和发样泥过去,两种都行,关键是愿不愿意试
第三问:螺距和环片间隙能不能按我的泥单独配?这一条直接决定设备是「给你挑一台」,还是「给你配一台」
这三问背后是同一件事:厂家得自己造设备、自己掌握工艺,参数才改得动。只做转手供货的,设备不是自己造的,参数自然说不上话
十、五项参数报全,机型初选才有意义
叠螺式污泥脱水机的轴型和螺距定得准不准,取决于你给的信息够不够。下单前把这五项报给厂家:
进泥含水率
目标出泥含水率
绝干污泥量(kg/h)
污泥类型(决定过流件材质与轴型方向)
每天运行时长(决定单轴或双轴配置)
处理量初步对照:9–20 kg/h 对应 201 型;30–60kg/h 对应 301 型;500 kg/h 以上对应 402或 352 型;进泥含水率偏高时,前端可加 402 叠螺浓缩机十一、别只算设备价,堵一次轴的账要一起算堵轴的成本不在配件上,在停摆上。堵一次轴,停的是整条线的泥水处理:前段池子水位上来,后段泥饼出不去,外运计划打乱,临时还要加人工去拆轴清洗。如果堵得频繁,处理量上不去,前段就得靠加药和延长运行时间来补,药耗和电耗一起涨。
所以选叠螺压滤机时,把这几项一起算:采购价 + 药剂消耗 + 停机损失 + 清洗与维修人工。设备价是一项容易比的数,也是差额明显的一项——但省下来的那点差价,往往在一次大修或一段停摆里就还回去了。
还有一条容易被忽略:轴型和螺距如果是按泥配的,后面泥性变化时能不能调、能不能改,也要在下单前问清。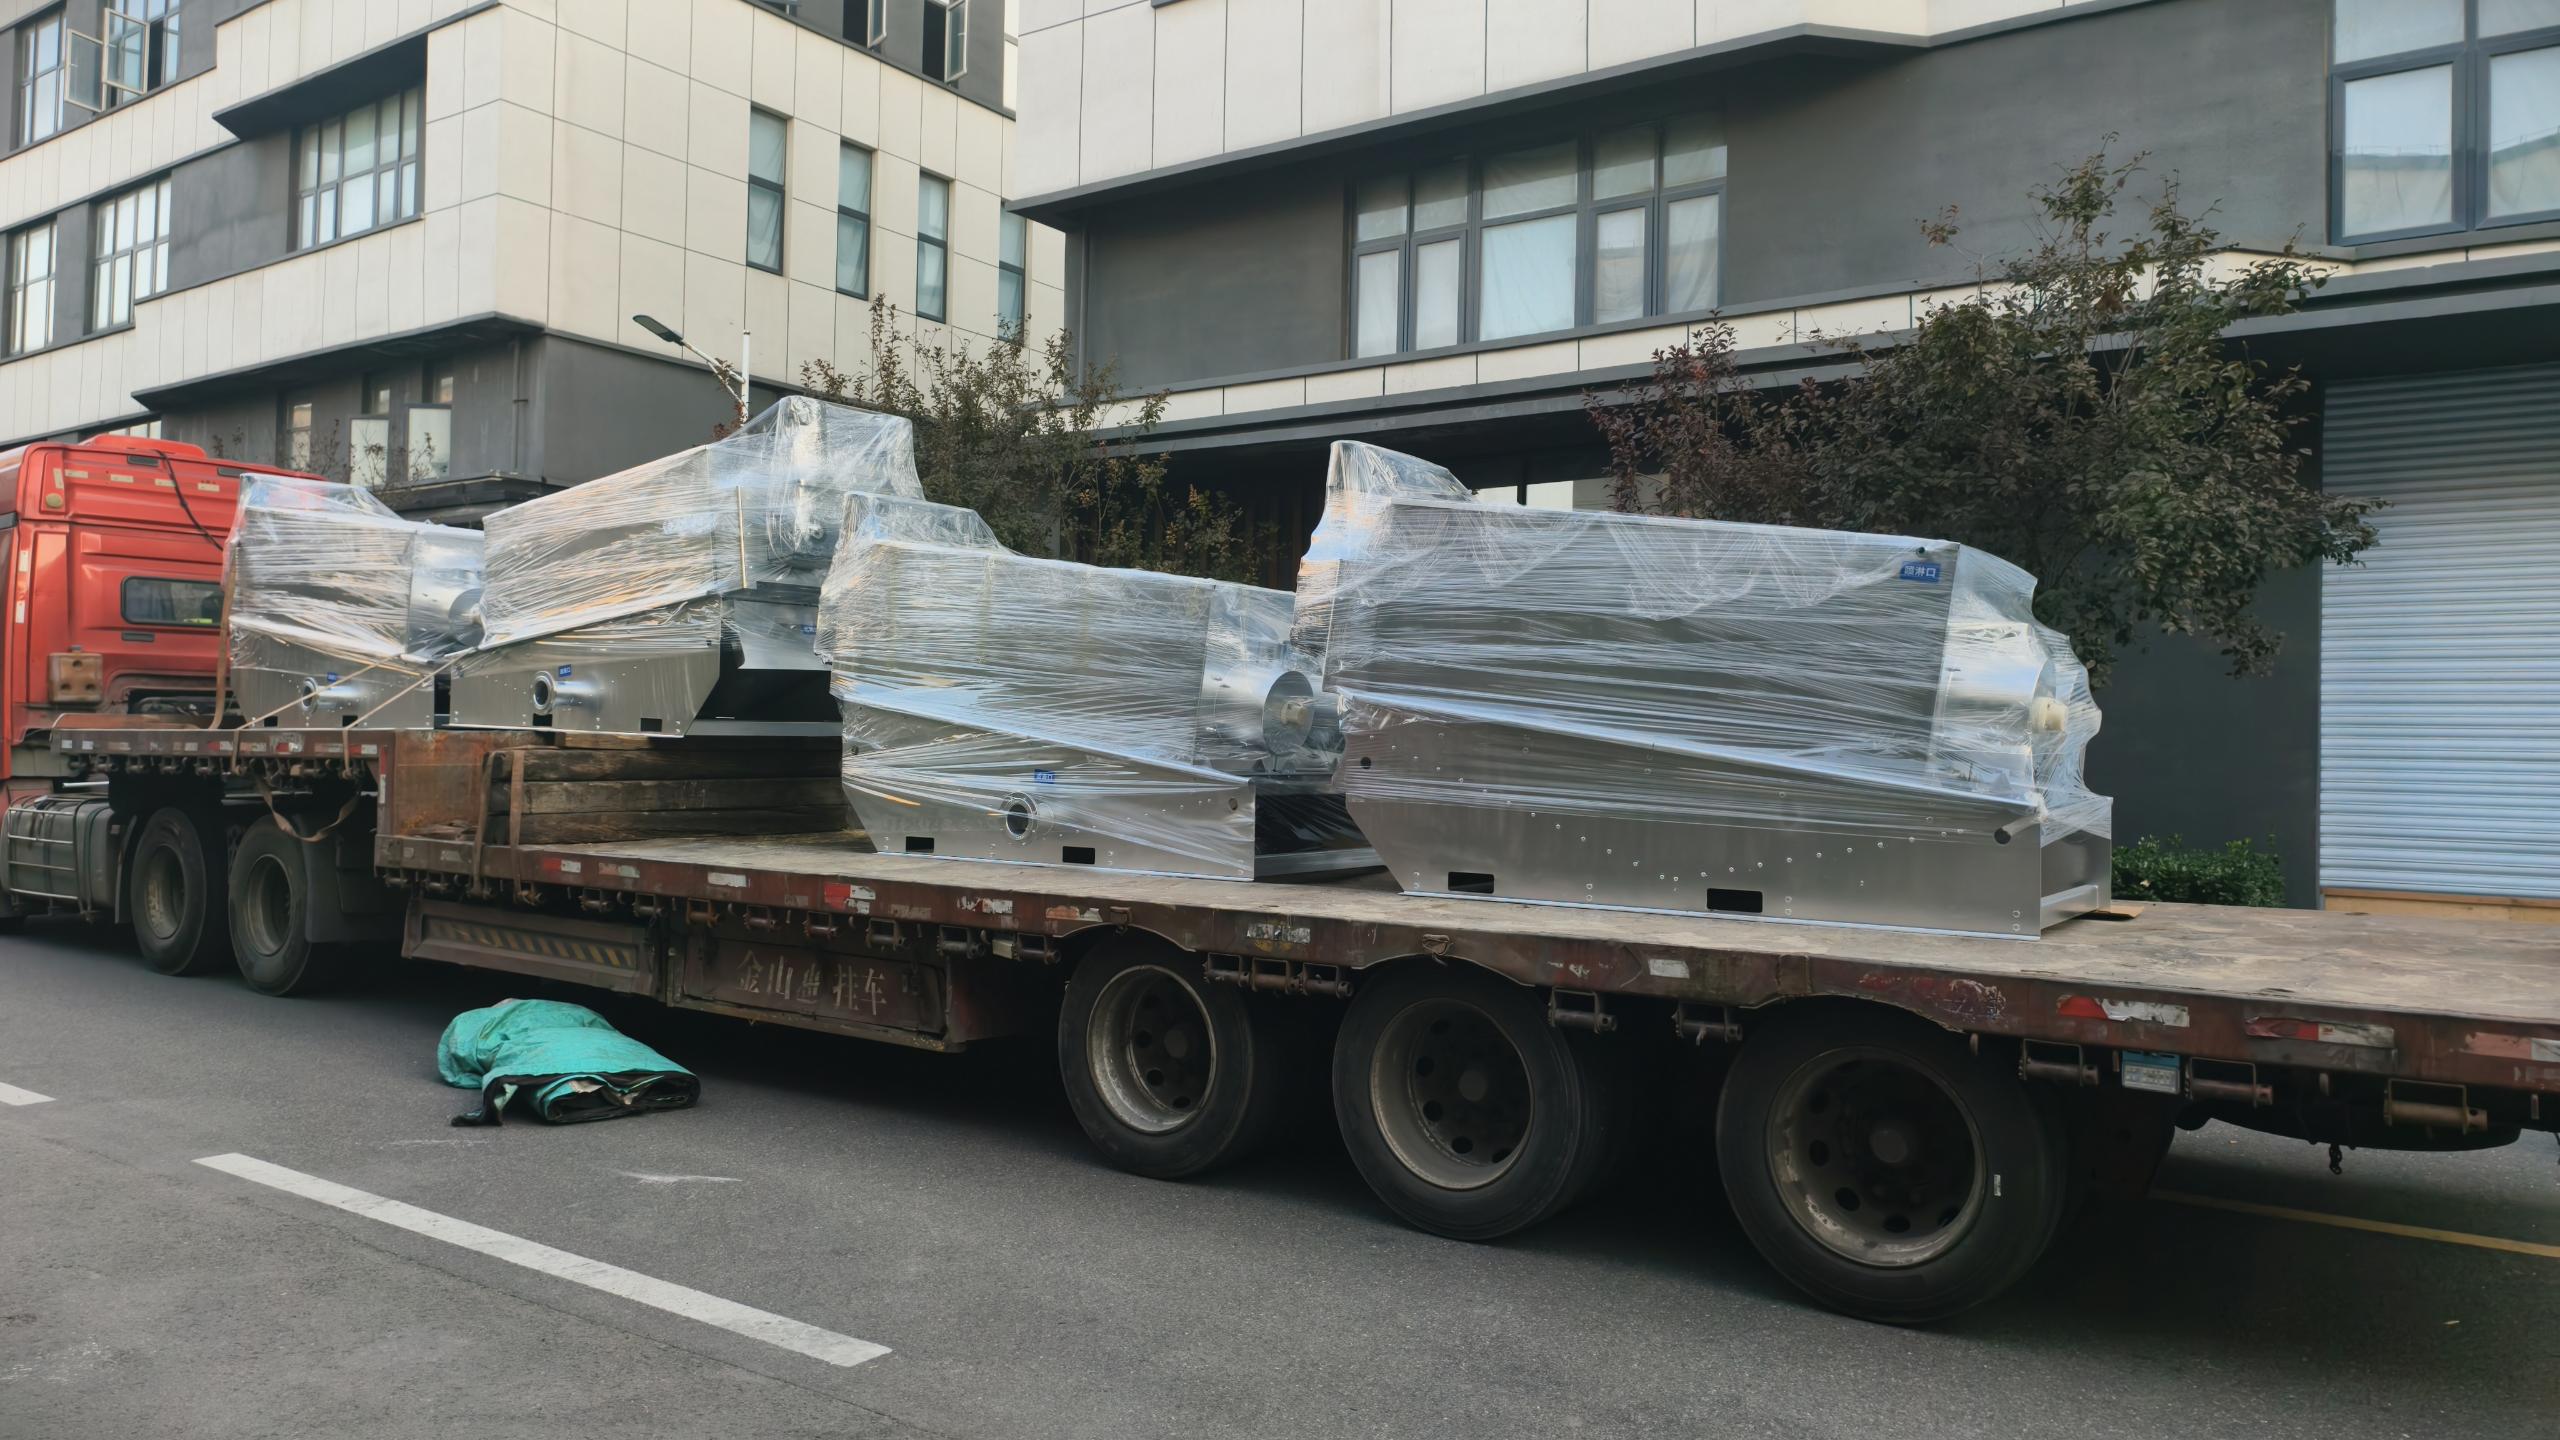
十二、一个可参考的工况
湖北一家大型食品厂(生猪定点屠宰),日处理废水 800 m³,现场用 303 型叠螺机处理气浮浮渣加生化剩余污泥,出泥含水率稳定在 82% 左右,替代原带式压滤机后无需专人值守,年省人工 7 万多元。
(该项目实测数据,具体以工况为准。)这类含油、黏滑的污泥,正是对轴型和螺距适配度要求更高的一类工况——选型时把泥性说透,比事后拆轴省事。
十三、收尾:先问泥,再问机
工业污水站的泥,很少有两年不变的。进水来源一调整,含油、胶体、含砂量都会跟着动。选设备的时候把泥性当成第一输入,后面调参数才有余地。
万洁是叠螺机与叠螺式污泥脱水机的源头生产厂家,6 大规格 18型号,整机与三槽自动加药机一站式配齐,整机两年质保、48 小时上门勘测。把泥性参数发过来,按你的泥量、泥性和运行时长给轴型与配型建议。