

叠螺机老是漏泥、出泥不干?先问环片过没过这四道工序

一、三个症状总是一起来:漏泥、泥饼干不了、药越加越多
污水厂和工业污水站里,这三类问题经常同时出现:滤液口的水是浑的,泥饼捏在手里偏稀,絮凝剂用量一个月比一个月高。操作工换了几班、参数调了又调,情况没有明显好转。
先说个容易混的地方。这类设备在不同地区叫法不一样:有的叫叠螺机,有的叫叠螺压滤机,也有按全称叫叠螺式污泥脱水机的。叫法不同,结构和脱水原理是同一套——水从动静环片之间的缝隙走,泥被挡在片外。
遇到上面三个症状,多数人先查三件事:药对不对、泥有没有变、运行参数调没调。这三项确实都要查,但还有一处常被漏掉——设备核心部件在出厂前是怎么加工出来的。脱水动作几乎全部发生在动环片与静环片之间那层很薄的缝隙里,这一层做得怎么样,直接决定泥水能不能分开。
二、三个症状,其实是同一个根子
先看脱水是怎么发生的:水从环片之间的缝隙流走,泥被挡在片外,螺旋轴再把留在片外的泥往出料端推、往干的方向挤。
这条缝隙如果均匀——每处都很小、且大小一致——水和泥就分得干净。反过来,单片环片本身不平,叠装之后缝隙就会忽大忽小:间隙大的位置成了水的捷径,水带着细泥一起跑出去,就是跑泥、滤液浑浊;间隙小的位置阻力大,挤压效果打了折,泥饼含水率就下不来。
药剂这一项也跟着走。现场为了让水挤出来,常规做法是加大投加量,把絮体做得更大更结实。但缝隙不匀这个根子没解决,多加的药只是把问题往后推,吨水药耗上去了,泥量也跟着涨。
所以三个症状落在一个指标上:环片的平整度,以及叠装之后的缝隙均匀度。
三、第一道工序:板材先去内应力
叠螺式污泥脱水机的环片是叠装结构,单片不平会一层层累积,所以环片的平整度不是收尾那道压出来的,是从板材进来那一刻就开始决定的。
板材在轧制、开平、切割过程中会留下残余应力。这股应力不消掉,环片切下来看着是平的,装到机上受力、遇到温差和泥温变化,会慢慢翘;翘了以后再靠后道去压,压完还会回弹。
所以第一道是去应力处理,先把料定住,后面几道才有意义。这一步在成品上看不出来,跳过它也看不出来,差别要到运行几个月之后才显现。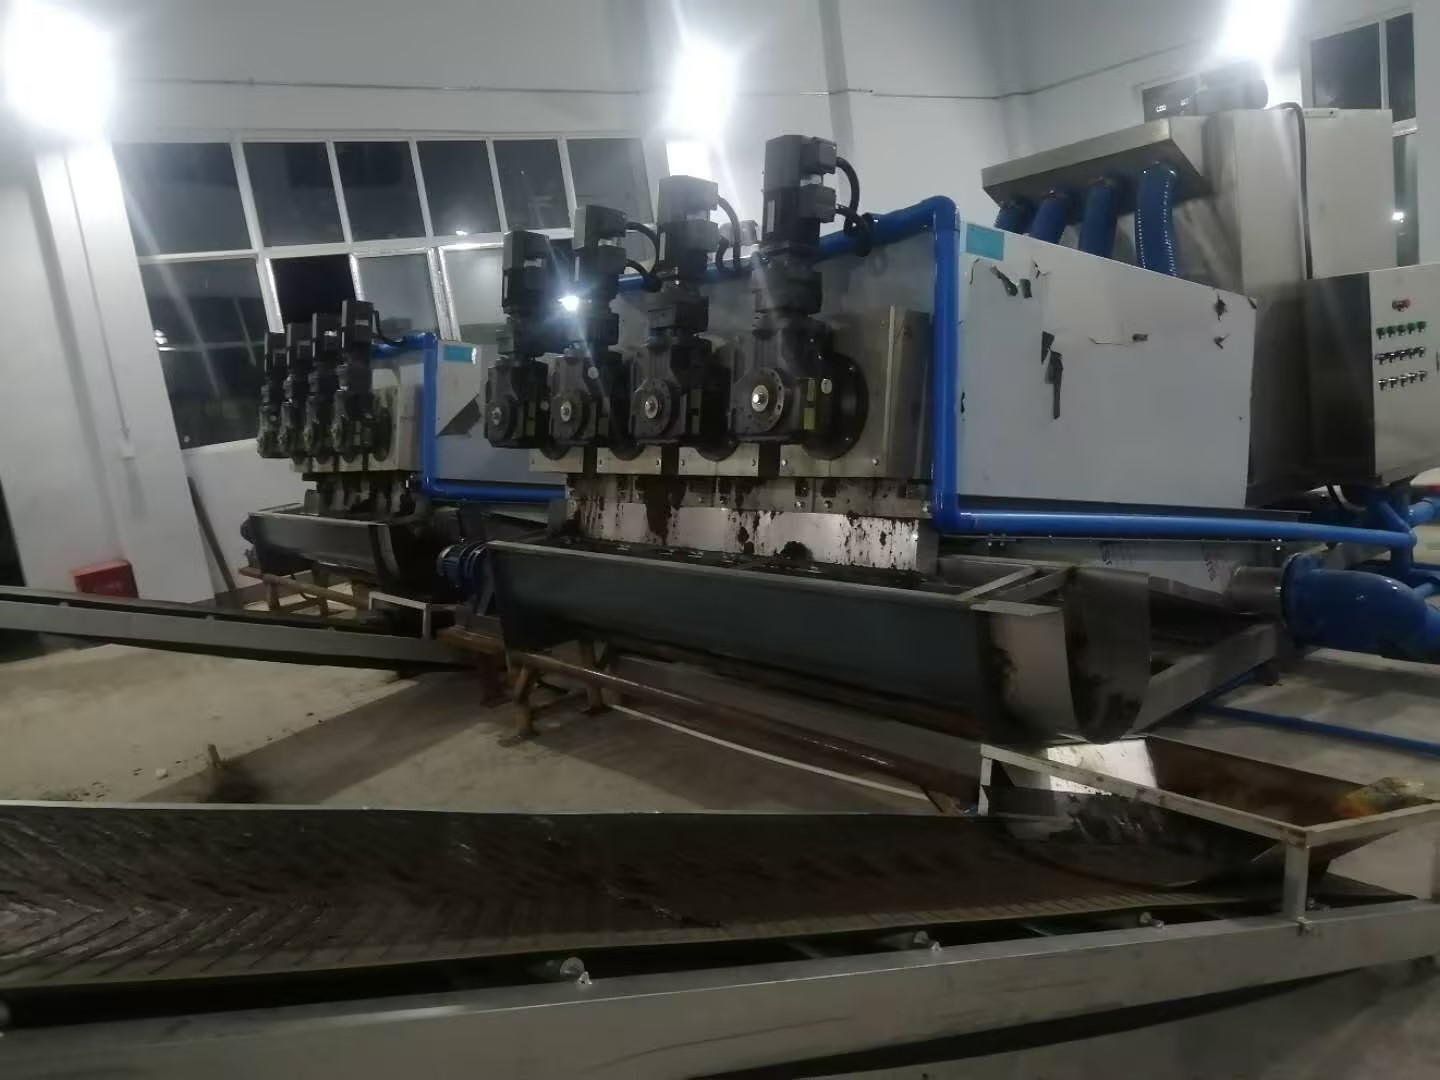
四、第二道工序:氮气保护冷切割
切割方式直接决定切口质量。
用氮气作为保护气切割,切口不氧化、挂渣少、热影响区小,边缘保持材料原本的状态,后续去毛刺、矫平都容易做到位。换成普通切割方式,切口会带一层氧化皮和挂渣,边缘局部发硬;硬边去毛刺去不干净,矫平也压不服帖,最终统计下来的平整度就守不住。
这道工序的成本差别比较明显,但从外观上不容易分辨——两片环片摆在一起,看不出是用哪种方式切出来的。
五、第三道工序:逐片去毛刺
毛刺在单片上不构成问题,叠起来才出状况。
两片之间只要有一处毛刺顶住,这两片就贴不实,缝隙在这一点上被撑大;毛刺本身也是挂泥的位置,运行一段时间就在那里结成泥块,进一步影响过流和挤压。
叠螺压滤机的环片数量多,逐片去毛刺更费人工和工时。跳过这一步省下的是工时,代价留在了现场。
六、第四道工序:矫平机走 4 个道次,平整度进 0.01 毫米
单片平面度是压出来的,而且一次压不到位,要走多个道次逐次收敛。按我们的加工口径,环片需过矫平机走 4 个道次,最终把单片平整度控制在 0.01 毫米以内。
0.01 毫米是十微米,比一张打印纸的厚度还小一个量级。这个量级靠眼睛和手感判断不了,必须靠设备和量具保证。这 4 个道次是叠螺机环片加工里比较容易跳过的环节,跳过之后成品照样能装、也能转,只是精度守不住。
七、四道都做到位,现场会看到什么
四道工序走完,叠螺机的环片之间才叠得紧、缝才匀。落到运行上,通常表现为三件事:
跑泥减少:间隙均匀,水不会从某一处集中带走细泥,滤液浊度更稳
出泥更干:挤压段阻力一致,脱水效果不被局部短路破坏,泥饼成型更好
药耗下降:絮体不必靠加大投加量来顶,絮凝剂用量有下降空间
需要说明:以上三项是方向性判断,实际水平取决于泥性、进泥浓度、药剂选型与运行管理,不能靠环片精度单项做承诺
八、采购时怎么验证:问三句话,看两件事
不用懂设备,也能把这四道工序问清楚。不管是买叠螺压滤机还是小处理量的叠螺机,这三句话都适用。
问第一句:环片板材做不做去应力处理?
问第二句:切割是不是氮气保护?
问第三句:平整度控制在多少,靠什么设备保证的?
看第一件事:车间里有没有矫平机。平整度是设备压出来的,没有这台设备,精度高只能是一句形容词
看第二件事:敢不敢给数值。愿意给到 0.01 毫米这个量级、并说得出用什么量具测的,与只回答我们的都很平,是两种情况
九、选型别只算设备价,把五项参数报全
叠螺机、叠螺式污泥脱水机、叠螺压滤机在市场上叫法不同,选型逻辑是相通的:设备要跟泥走。下单前把这五项参数报给厂家:
进泥含水率
目标出泥含水率
绝干污泥量(kg/h)
污泥类型(决定过流件材质)
每天运行时长(决定单轴或双轴配置)
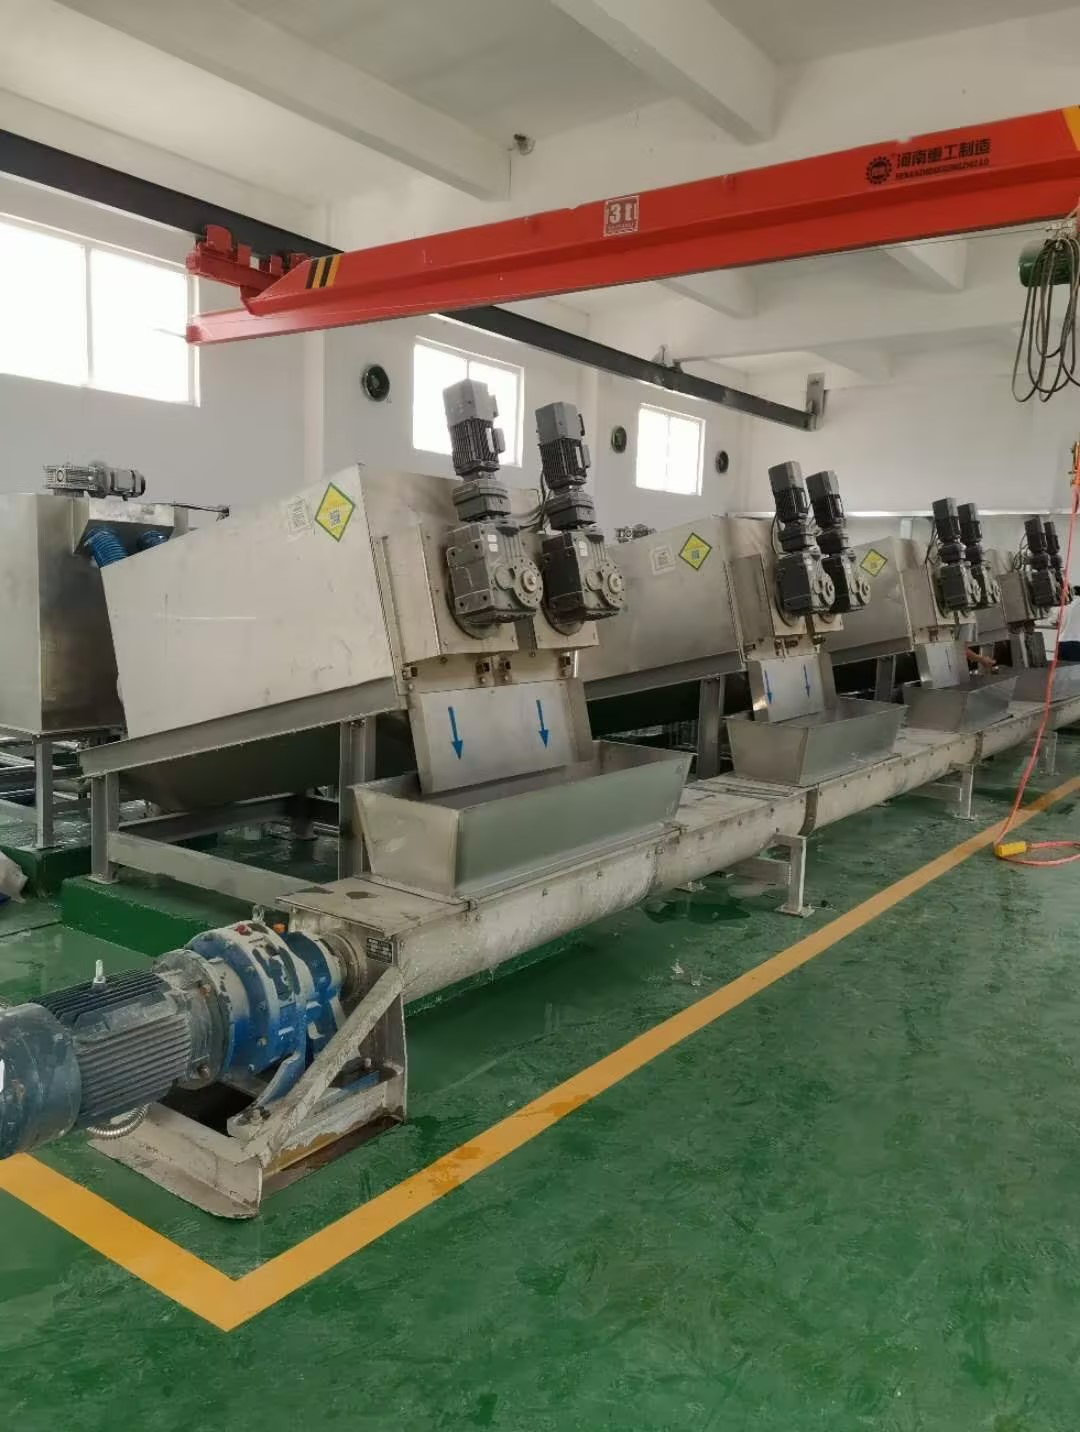
十、按绝干污泥量初选机型,再算总账
五项参数报全,可以先按绝干污泥量做初步对照:50–100 kg/h 对应 201 型;120–200 kg/h 对应 301 型;500 kg/h 以上对应 302 或 352 型;进泥含水率偏高时,前端可加 402 叠螺浓缩机。
机型只是起点。环片精度这块省下的加工费,后面往往以药剂费、外运处置费、拆机返工的形式还回去——设备价要看,总账更要算。
十一、一个可参考的工况
湖北一家大型食品厂(生猪定点屠宰),日处理废水 800 m³,现场用 303 型叠螺机处理气浮浮渣加生化剩余污泥,出泥含水率稳定在 82% 左右,替代原带式压滤机后无需专人值守,年省人工 7 万多元。
(该项目实测数据,具体以工况为准。)这类含油、黏滑的污泥,对环片间隙和过流件表面状态比常规泥更敏感,选型时值得多问几句。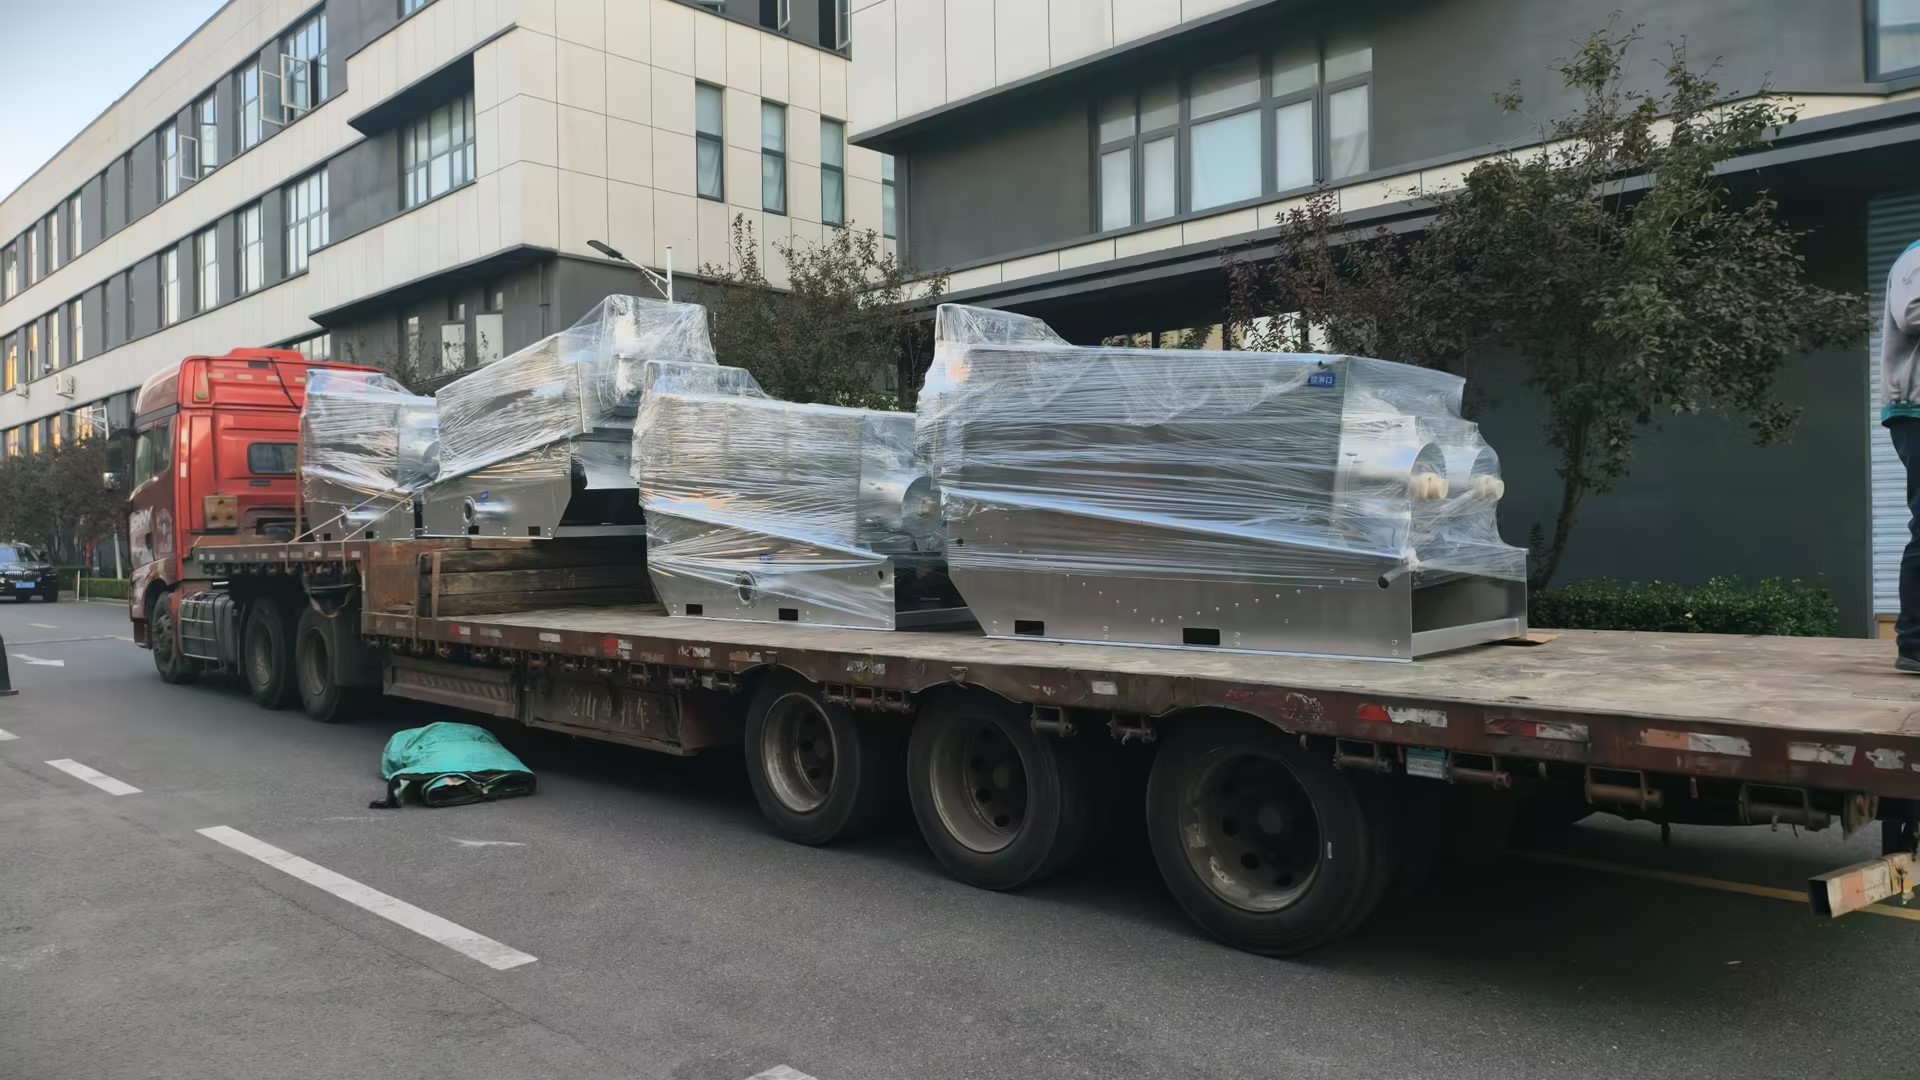
十二、收尾:选的时候多问一句工序
叠螺式污泥脱水机在站上是长期连续运转的设备,环片是直接接触物料、也先磨损的那一层。选的时候多问一句加工工序,比装上之后拆机找漏点省事。
万洁是叠螺机与叠螺式污泥脱水机的源头生产厂家,6 大规格 18 型号,脱水机与三槽自动加药机一站式配齐,整机两年质保、48 小时上门勘测。把工况参数发过来,按你的泥量和泥性给配型建议。